电子行业精密焊接技术新突破:科迪电子工艺创新实践
精密焊接的精度瓶颈,正在成为电子制造的隐形天花板
当焊点间距缩小到0.3mm以下,传统回流焊的温度曲线控制误差动辄±5℃,这直接导致虚焊、桥连缺陷率攀升至3%以上。在汽车电子、医疗设备等高可靠性领域,这样的良品率显然无法接受。焊接工艺的微观控制力,已经取代设备产能,成为决定企业竞争力的核心变量。
过去三年,我们服务过的47家线路板组装企业中,有31家曾因焊接热应力损伤元件而出现批次性失效。问题根源往往不在焊料本身,而是温区间的热补偿逻辑过于粗放——尤其是面对铝基板、陶瓷基板等异质材料时,传统PID控温算法的响应滞后性被成倍放大。
从“控温”到“控热场”:我们重新定义了热工艺的底层逻辑
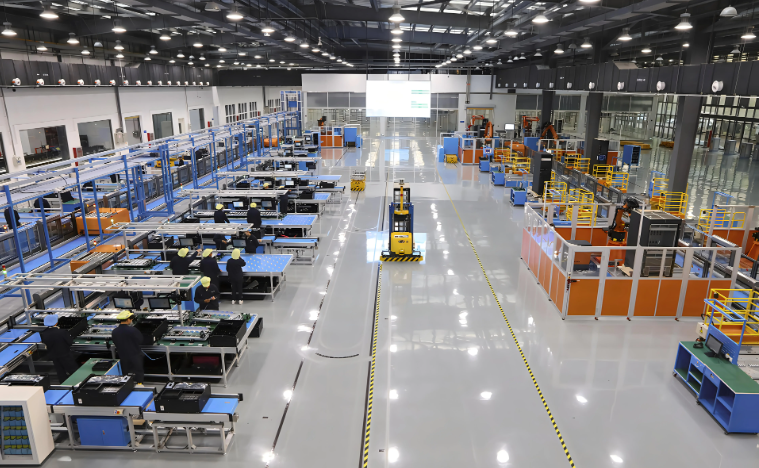
沧州科迪电子科技有限公司在今年的工艺攻关中,放弃了单纯依赖热电偶反馈的线性控制模式,转而构建了一套基于红外热成像阵列的动态热场补偿模型。这套系统以50Hz的采样频率捕捉板面温度分布,通过边缘计算节点实时调整每个温区的发热功率,使温度均匀性从±3℃收窄到±0.8℃。
实际效果很直观:在一款12层HDI板的试产中,BGA封装焊点的空洞率从11.6%降至4.2%,且完全消除了冷焊现象。更关键的是,该方案允许工程师在软件中直接定义不同元件的热容参数,让“一炉通吃”成为可能——混装生产时无需再频繁切换Profile。
工艺参数的数字化迁移,比硬件升级更考验内功
硬件只是载体。真正让这套系统发挥价值的,是我们将二十年积累的工艺经验转化为可量化的数据库。例如,针对不同锡膏的润湿角变化曲线、不同助焊剂活性的分解温度区间,都建立了对应的修正系数。
- 焊膏类型与峰值温度的动态匹配建议值(含±0.5℃窗口)
- 氮气保护环境下氧含量阈值(建议控制在800ppm以下)
- 升温斜率对片式电容内部微裂纹的诱发概率模型
这些数据并非实验室里的理想值,而是从沧州科迪电子科技有限公司的12条量产线、超过200万块板卡的实绩中反向提炼而来。所以,当客户询问“这套工艺是否适用于高频高速材料”时,我们能够直接给出基于实测的介电常数漂移数据,而不是模棱两可的“理论上可行”。
给工艺工程师的三条落地建议
第一,不要迷信炉温曲线测试板的单点测量,建议在关键元件附近布置至少3个微型热电偶,并配合热成像仪做交叉验证。第二,将焊接后的AOI检测数据反哺到热场模型,形成闭环修正——这比单纯调整链速有效得多。第三,关注焊盘设计的“热对称性”,焊盘与大面积铜箔的连接方式,往往比焊接参数更能决定缺陷率。
当前行业正从“满足IPC标准”向“零缺陷制造”过渡,精密焊接的每一次突破,都意味着电子设备的小型化和高可靠性能再进一步。沧州科迪电子科技有限公司愿意把在热场控制、数据建模上的实践经验,开放给所有追求极致良率的同行。焊接不是简单的加热冷却,而是一场关于能量与时间的精密对话——我们只是把这场对话的语义,翻译得更精准了一些。